
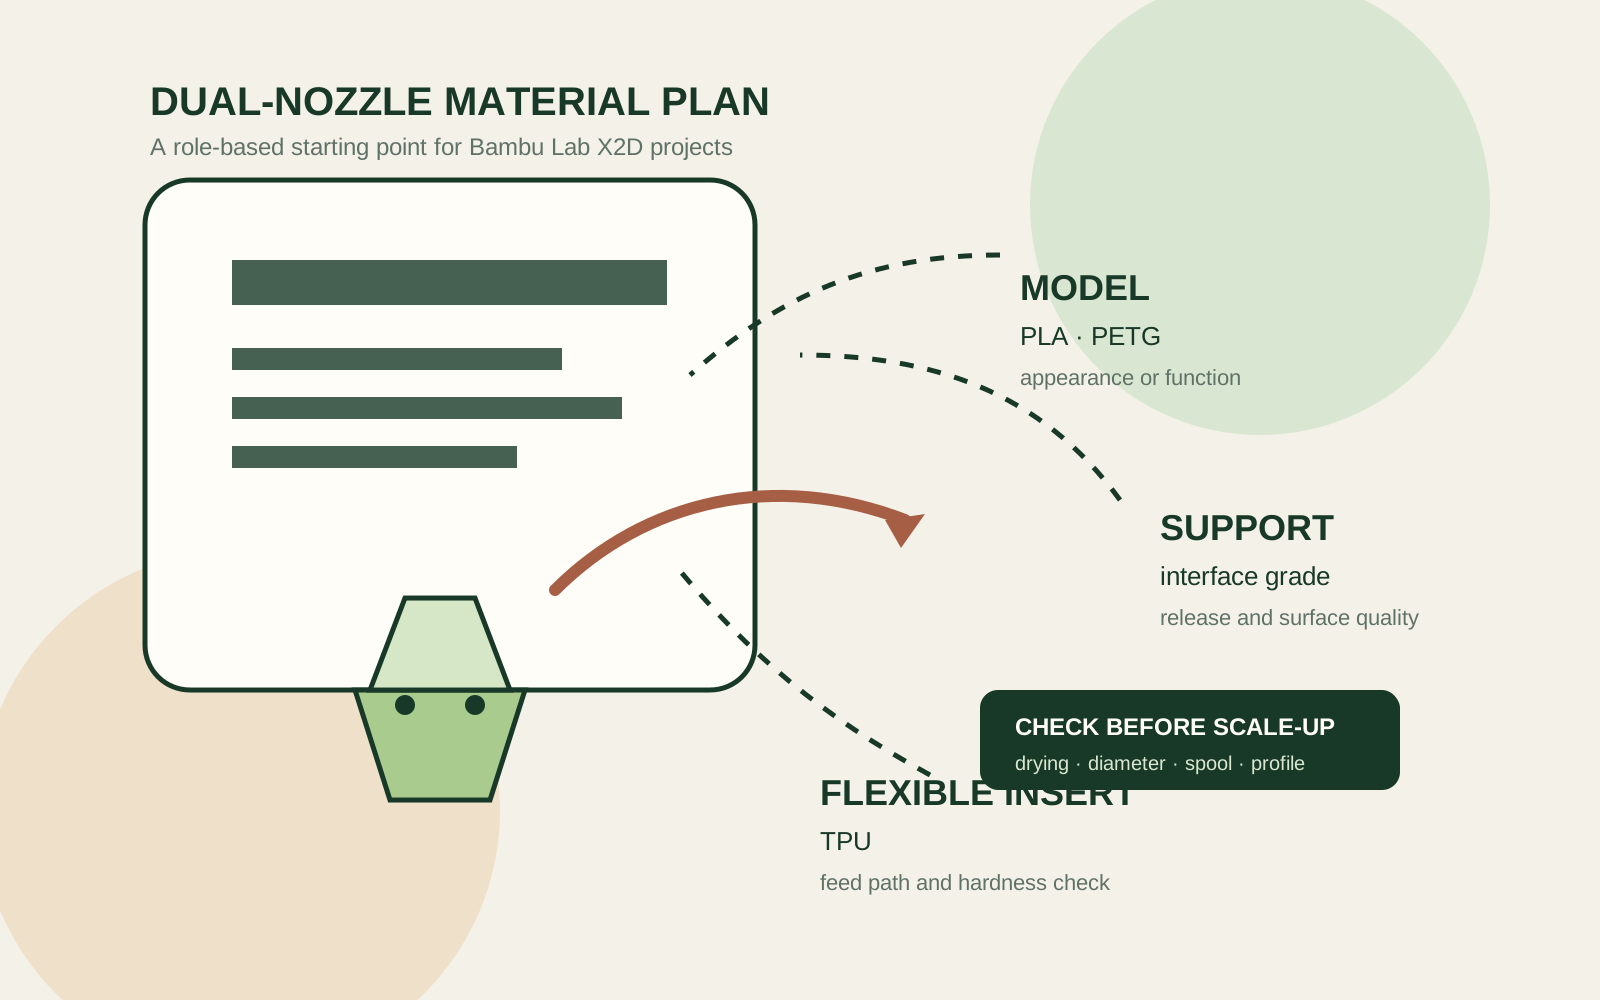
Bei einem Doppeldüsendrucker ändert sich die Materialfrage von „Welches Filament ist am besten?“ zu „Welches Filament soll welche Aufgabe erfüllen?“. Die offiziellen X2D-Materialien von Bambu Lab beschreiben einen Modellextruder und einen Hilfsextruder, denen in einem Druck unterschiedliche Rollen zugewiesen werden können. Das macht den Drucker zwar für trägerlastige Teile interessant, macht aber nicht jedes Filamentpaar automatisch kompatibel.
Was sich durch das X2D-Doppeldüsen-Layout ändert
Bambu Lab beschreibt den X2D als Dual-Extrusionssystem: Der Hauptextruder druckt das Modell, während der Hilfsextruder Unterstützung oder ein zweites Material verarbeiten kann. Die offizielle technische Erklärung beschreibt einen direkt angetriebenen Hauptextrusionspfad und einen hinteren Bowdenzug-Hilfspfad. In der Praxis liegt der nützliche Vorteil in der Rollentrennung: Ein Modellmaterial kann sich weiterhin auf das Aussehen oder die Leistung eines Teils konzentrieren, während das Trägermaterial für die Freigabe und Bereinigung ausgewählt wird.
Behandeln Sie den X2D-Namen als Druckerkonfiguration und nicht als Beweis dafür, dass zwei beliebige Spools ohne Tests kombiniert werden können. Düsentemperaturbereich, Trocknungsverlauf, Vorschubweg, Bauoberfläche, Spülverhalten und die Geometrie des Teils entscheiden immer noch darüber, ob eine Paarung sinnvoll ist.
Geben Sie PLA, PETG und TPU unterschiedliche Aufgaben
PLA ist ein sinnvoller erster Versuch für detaillierte Modelle, farbgeführte Prototypen und sichtbare Oberflächen. PETG wird oft für Teile in Betracht gezogen, die mehr Robustheit oder eine alltägliche Handhabung erfordern. TPU ist die flexible Option für biegsame Merkmale, Griffe und nachgiebige Abschnitte, erfordert jedoch einen kontrollierten Vorschubweg und ein sortenspezifisches Profil.
Schreiben Sie bei einem Projekt mit zwei Düsen die Rolle auf, bevor Sie die Spule auswählen: Modell, Träger, Schnittstellenschicht, flexibler Einsatz oder visueller Akzent. Ein PLA-Modell mit einem speziellen Trägermaterial ist möglicherweise einfacher zu validieren als ein vollständiges Farbexperiment mit zwei Materialien. Ein PETG-Teil mit TPU-Details kann für einen Prototyp nützlich sein, aber die Schnittstelle und die Kühlbedingungen erfordern einen repräsentativen Test.
| Rolle drucken | Material zum Ausprobieren | Vor der Skalierung überprüfen |
|---|---|---|
| Detailliertes sichtbares Modell | PLA | Oberflächenbeschaffenheit, Detailgenauigkeit und Farbkonsistenz. |
| Funktionsfähiger Prototyp | PETG | Passform, Verformung und Arbeitsbedingungen. |
| Flexibler Einsatz oder Griff | TPU | Härte, Vorschubweg, Geschwindigkeit und Erholung nach dem Biegen. |
| Support oder Schnittstelle | Eine kompatible Unterstützungsstufe | Freigabe, Schnittstellenqualität und Abfall in der exakten Geometrie. |
Planen Sie unterstützendes Material rund um die Veröffentlichung ein, nicht die Farbe
Das Trägermaterial ist eine Prozessauswahl. Der beste Kandidat ist derjenige, der die erforderliche Schnittstellenqualität bietet und sich unter dem aktuellen Profil des Druckers sauber entfernen lässt. Eine optisch kontrastierende Spule kann die Inspektion erleichtern, aber der Kontrast allein macht ein Trägermaterial noch nicht geeignet.
Beginnen Sie mit einem kleinen Überhang- und Schnittstellencoupon, der die gleichen Schichthöhen, Kühlungs- und Kontaktbedingungen wie das reale Teil aufweist. Notieren Sie den Stützgrad, die Düsenbelegung und das Entfernungsergebnis. Wenn sich das X2D-Profil oder die Firmware ändert, wiederholen Sie den Coupon, anstatt davon auszugehen, dass das vorherige Ergebnis weiterhin gilt.
- Drucken Sie vor einem großen Auftrag mit mehreren Materialien einen Supportcoupon aus.
- Überprüfen Sie die Schnittstellenoberfläche und die Abziehkraft.
- Zeichnen Sie Lösch-, Lösch- und Druckfehlerbeobachtungen auf.
- Bewahren Sie das genehmigte Profil mit der genauen Sorte und Charge auf.
Überprüfen Sie Trocknung, Durchmesser und Spulenhandhabung
PLA, PETG und TPU weisen nicht die gleiche Feuchtigkeitsempfindlichkeit oder Pflegeroutine auf. Halten Sie jede Spule mit Trockenmittel versiegelt und befolgen Sie das aktuelle technische Datenblatt für die Sorte, die Sie testen. Insbesondere TPU verdient eine erneute Lagerung und Überprüfung der Zuführung, da sich Feuchtigkeit und ein lockerer Weg als inkonsistente Extrusion oder Fadenziehen bemerkbar machen können.
Bevor Sie eine größere Charge bestellen, überprüfen Sie die Toleranz des Filamentdurchmessers, die Spulenabmessungen, die Wickelqualität und ob die physische Spule in den gewählten Halter passt. Die Drucker- und Zubehördokumentation von Bambu Lab sollte als Autorität für aktuelle Hardware-Grenzwerte betrachtet werden; Eine mechanisch passende Fremdspule benötigt ggf. noch ein anderes Profil.
Eine praktische Checkliste für den Kauf von X2D-Filamenten
Ein guter erster Auftrag ist ein kontrollierter Vergleich, kein Haufen nicht zusammenhängender Farben. Wählen Sie eine Modellklasse, einen Support- oder Schnittstellenkandidaten und eine flexible Sorte nur dann aus, wenn das Teil sie tatsächlich benötigt. Fordern Sie das Materialdatenblatt, das empfohlene Profil und einen Musterplan für den gewünschten Drucker an.
- Benennen Sie den Drucker, die Düsenkonfiguration und die Firmware-Version.
- Beschreiben Sie die Rollen des Modells, des Supports und des flexiblen Materials.
- Bestätigen Sie Durchmesser, Spulengröße, Wicklung und Lagerbedingungen.
- Drucken Sie ein repräsentatives Teil und einen Coupon für die Support-Schnittstelle aus.
- Halten Sie Erfolgsprofil, Probe und Chargenreferenz zusammen.
Quellen und weiterführende Literatur
Die Druckerarchitektur und Rollenbeschreibungen basieren auf den oben verlinkten offiziellen X2D-Seiten von Bambu Lab. SunDots erhebt nicht den Anspruch, dass jeder Spool, jede Materialpaarung oder jeder Support-Workflow von Drittanbietern bei jeder X2D-Firmware-Version validiert wird.


