
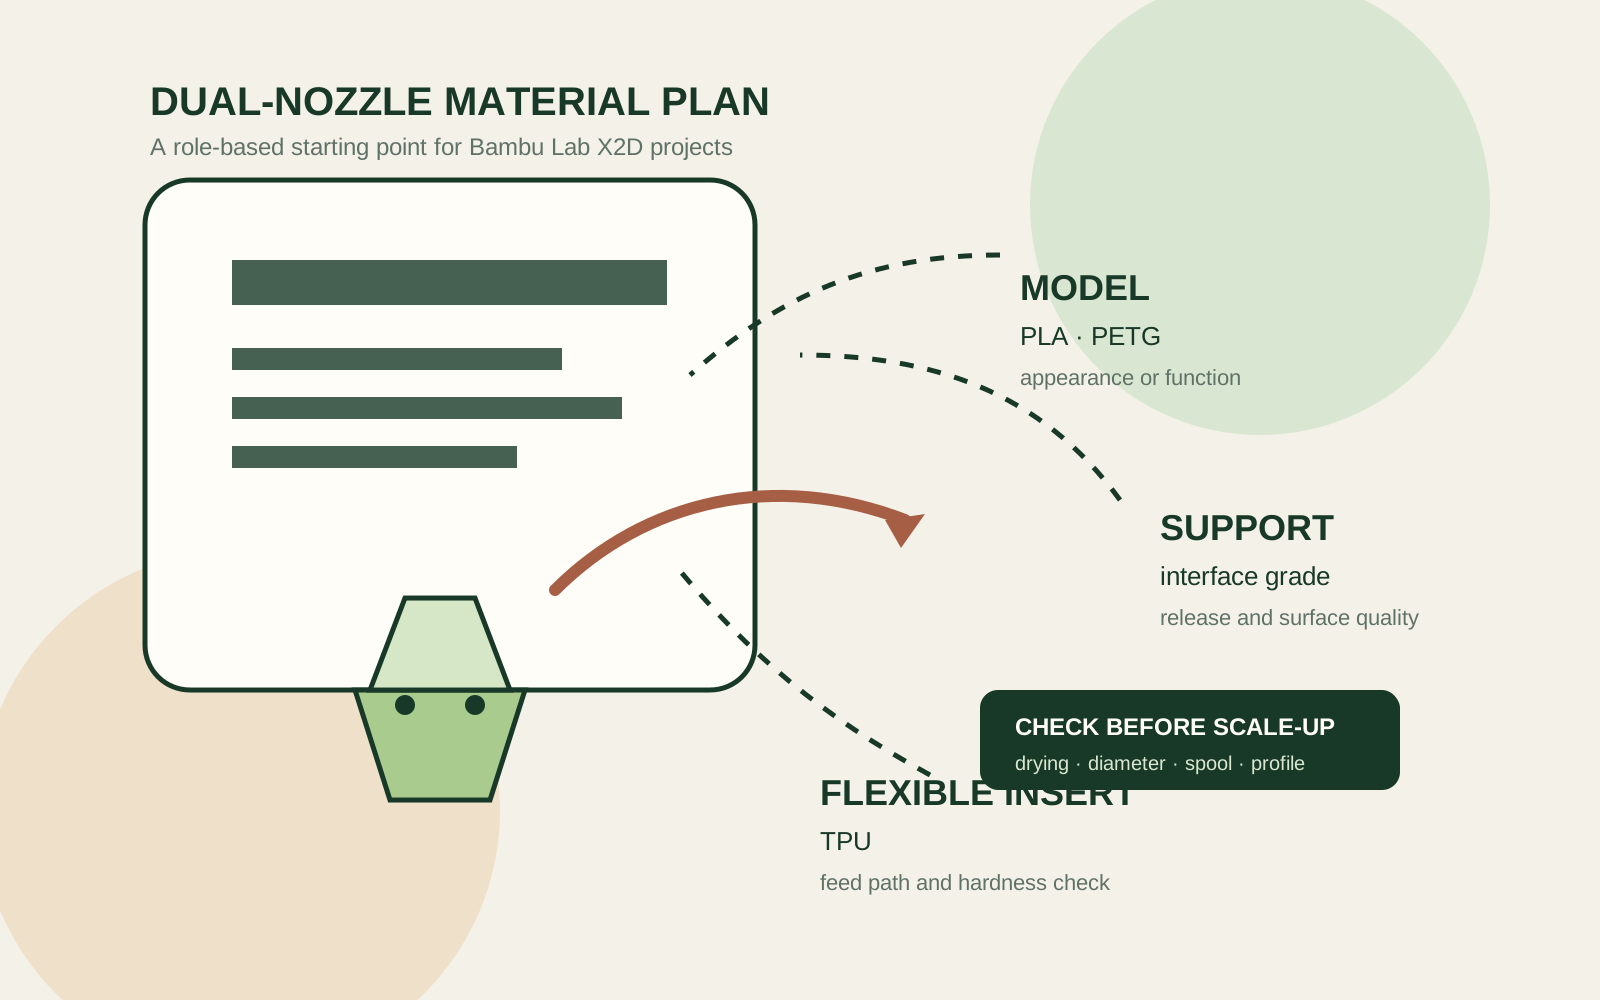
Una impresora de doble boquilla cambia la pregunta sobre el material de "¿qué filamento es mejor?" a "¿qué filamento debe hacer qué trabajo?". Los materiales oficiales X2D de Bambu Lab describen un modelo de extrusor y un extrusor auxiliar a los que se les pueden asignar diferentes funciones en una sola impresión. Eso hace que la impresora sea interesante para piezas con mucho soporte, pero no hace que todos los pares de filamentos sean automáticamente compatibles.
Qué cambia el diseño de doble boquilla X2D
Bambu Lab describe el X2D como un sistema de doble extrusión: el extrusor principal imprime el modelo mientras que el extrusor auxiliar puede manejar un soporte o un segundo material. La explicación técnica oficial describe una ruta de extrusión principal de accionamiento directo y una ruta auxiliar trasera alimentada por Bowden. En la práctica, el beneficio útil es la separación de funciones: un material modelo puede centrarse en la apariencia o el rendimiento de la pieza mientras se elige el material de soporte para su liberación y limpieza.
Trate el nombre X2D como una configuración de impresora, no como una prueba de que dos carretes se pueden combinar sin realizar pruebas. El rango de temperatura de la boquilla, el historial de secado, la ruta de alimentación, la superficie de construcción, el comportamiento de purga y la geometría de la pieza aún deciden si un emparejamiento es práctico.
Darle diferentes trabajos a PLA, PETG y TPU
El PLA es una primera prueba sensata para modelos detallados, prototipos de colores y superficies visibles. El PETG suele considerarse para piezas que necesitan más dureza o manipulación diaria. El TPU es la opción flexible para características flexibles, agarres y secciones flexibles, pero necesita una ruta de alimentación controlada y un perfil específico para el grado.
Para un proyecto de doble boquilla, escriba la función antes de elegir el carrete: modelo, soporte, capa de interfaz, inserto flexible o acento visual. Un modelo de PLA con un material de soporte específico puede ser más fácil de validar que un experimento de color completo con dos materiales. Una pieza de PETG con detalles de TPU puede resultar útil para un prototipo, pero la interfaz y las condiciones de refrigeración necesitan una prueba representativa.
| Rol de impresión | Material a prueba | Verificar antes de ampliar |
|---|---|---|
| Modelo visible detallado | PLA | Acabado superficial, detalle y consistencia del color. |
| Prototipo funcional | PETG | Ajuste, deformación y condiciones de trabajo. |
| Inserto o agarre flexible | TPU | Dureza, recorrido de avance, velocidad y recuperación tras la flexión. |
| Soporte o interfaz | Un grado de soporte compatible | Liberación, calidad de interfaz y desperdicio en la geometría exacta. |
Planifique el material de apoyo en función del lanzamiento, no del color.
El material de apoyo es una elección del proceso. El mejor candidato es aquel que brinda la calidad de interfaz requerida y se elimina limpiamente bajo el perfil actual de la impresora. Un carrete que contraste visualmente puede ayudar en la inspección, pero el contraste por sí solo no hace que un material de soporte sea adecuado.
Comience con un pequeño saliente y un cupón de interfaz que incluya la misma altura de capa, condiciones de enfriamiento y contacto que la pieza real. Registre el grado de soporte, la asignación de boquillas y el resultado de la remoción. Si el perfil X2D o el firmware cambian, repita el cupón en lugar de asumir que el resultado anterior aún se aplica.
- Imprima un cupón de soporte antes de un trabajo grande con varios materiales.
- Verifique la superficie de la interfaz y la fuerza de extracción.
- Registre observaciones de purga, borrado e impresión fallida.
- Mantener el perfil aprobado con el grado y lote exactos.
Compruebe el secado, el diámetro y el manejo de la bobina.
PLA, PETG y TPU no comparten la misma sensibilidad a la humedad ni la misma rutina de acondicionamiento. Mantenga cada carrete sellado con desecante y siga la hoja técnica actual para el grado que está probando. El TPU en particular merece una revisión del almacenamiento y la alimentación en estado fresco porque la humedad y un camino suelto pueden manifestarse como una extrusión o un encordado inconsistente.
Antes de pedir un lote más grande, confirme la tolerancia del diámetro del filamento, las dimensiones del carrete, la calidad del bobinado y si el carrete físico se ajusta al soporte elegido. La documentación de la impresora y los accesorios de Bambu Lab debe considerarse como la autoridad para los límites de hardware actuales; Es posible que un carrete de otro fabricante que se ajuste mecánicamente aún necesite un perfil diferente.
Una práctica lista de verificación para la compra de filamentos X2D
Un buen primer orden es una comparación controlada, no un montón de colores no relacionados. Elija un grado de modelo, un candidato de soporte o interfaz y un grado flexible solo cuando la pieza realmente lo necesite. Solicite la hoja de datos del material, el perfil recomendado y un plano de muestra para la impresora prevista.
- Nombra la impresora, la configuración de los inyectores y la versión del firmware.
- Describir los roles de modelo, soporte y material flexible.
- Confirme el diámetro, el tamaño del carrete, el bobinado y las condiciones de almacenamiento.
- Imprima una pieza representativa y un cupón de interfaz de soporte.
- Mantenga juntos el perfil exitoso, la muestra y la referencia del lote.
Referencias y lecturas adicionales
La arquitectura de la impresora y las descripciones de funciones se basan en las páginas oficiales X2D de Bambu Lab vinculadas anteriormente. SunDots no afirma que todos los spools, emparejamientos de materiales o flujos de trabajo de soporte de terceros se validen en cada versión de firmware X2D.


