
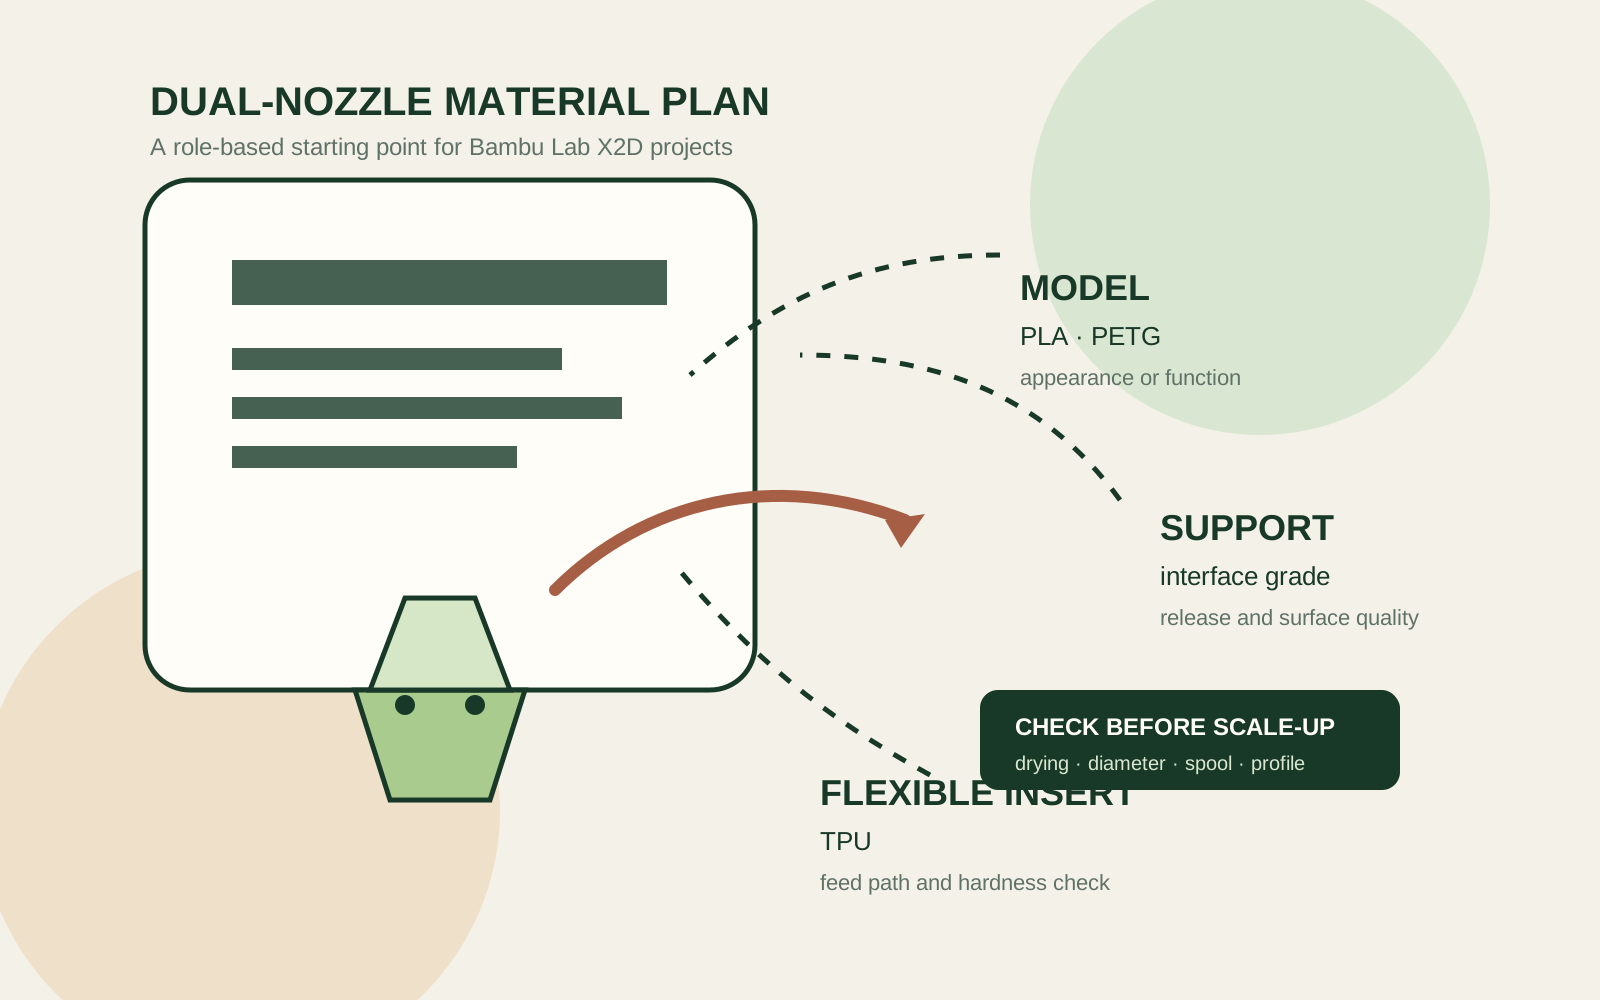
双喷头打印机的关键问题不是“哪种线材最好”,而是“哪种材料承担哪项任务”。拓竹官方 X2D 资料介绍了主挤出与辅助挤出,可分别承担模型、支撑或第二种材料;具体组合仍要按打印件和切片配置实测。
X2D 双喷头布局改变了什么
拓竹将 X2D 描述为双挤出系统:主挤出打印模型,辅助挤出可处理支撑或第二种材料。官方技术说明还区分了直驱主挤出路径和后置 Bowden 辅助路径。对实际项目来说,价值在于分工:模型材料可以专注外观或零件性能,支撑材料则围绕脱离和清理来选择。
X2D 这个型号只说明打印机配置,不能证明任意两卷线材都能直接组合。喷嘴温度范围、干燥历史、送丝路径、打印面、清料行为和零件几何都会影响组合是否可行。
让 PLA、PETG 和 TPU 各司其职
PLA 适合先用于细节模型、颜色导向的样件和可见表面。PETG 常用于需要更高韧性或日常接触的零件。TPU 适合弯曲结构、握持件和柔性部位,但需要受控的送丝路径和对应牌号的打印配置。
双喷头项目应先写清角色再选线材:模型、支撑、界面层、柔性嵌件或视觉点缀。PLA 模型配专用支撑材料,往往比直接做全彩双材料实验更容易验证。PETG 零件加入 TPU 细节可以用于样件,但界面和冷却条件必须通过代表性测试确认。
| 打印角色 | 优先试用材料 | 放量前确认 |
|---|---|---|
| 细节明显的模型 | PLA | 表面、细节和颜色一致性。 |
| 功能样件 | PETG | 装配、变形和实际使用条件。 |
| 柔性嵌件或握持件 | TPU | 硬度、送丝路径、速度和弯折后的回弹。 |
| 支撑或界面层 | 兼容的支撑牌号 | 脱离效果、界面质量和实际几何下的清料量。 |
支撑材料要围绕脱离效果选择
支撑材料是工艺选择。合适的候选应当在当前打印配置下提供足够的界面质量,并且能够干净脱离。颜色对比有助于检查,但颜色本身不能证明材料适合做支撑。
先打印一块包含相同层高、冷却和接触条件的悬垂与界面测试片。记录支撑牌号、喷嘴分配和拆除结果。如果 X2D 配置或固件发生变化,应重新测试,不能默认旧结果仍然有效。
- 在大批量多材料打印前先打印支撑测试片。
- 检查界面表面和拆除力度。
- 记录清料、擦嘴和失败打印情况。
- 把通过验证的配置与具体牌号和批次放在一起保存。
检查干燥、线径和卷盘处理
PLA、PETG 和 TPU 的吸湿性和处理流程并不相同。每卷线材都应密封并配合干燥剂保存,具体条件以正在测试的牌号资料为准。TPU 尤其需要重新检查储存和送丝,因为水分和松弛的送丝路径都可能导致挤出不稳定或拉丝。
大批量下单前,确认线径公差、卷盘尺寸、绕线质量以及实体卷盘是否适配支架。当前硬件限制应以拓竹打印机和配件文档为准;第三方卷盘即使机械上能装入,也可能需要不同的打印配置。
拓竹 X2D 耗材采购清单
第一单应是可控的对比,而不是一堆互不相关的颜色。根据零件需要选择一个模型牌号、一个支撑或界面候选,必要时再加入一个柔性牌号。向供应方索取材料数据表、推荐配置和针对目标打印机的样件计划。
- 注明打印机、喷嘴配置和固件版本。
- 说明模型、支撑和柔性材料分别承担什么角色。
- 确认线径、卷盘尺寸、绕线和储存状态。
- 打印代表性零件和支撑界面测试片。
- 把成功配置、样件和批次编号一起保存。
References & further reading
打印机结构和材料角色说明来自上方拓竹官方页面。SunDots 没有声称每一种第三方卷盘、材料组合或支撑流程都已在所有 X2D 固件版本上验证。


